1.4021 / RVS 420 / X20Cr13
Hardbaar martensitisch roestvast staal voor messen, assen en slijtdelen: op maat gesneden en bewerkt in Soest
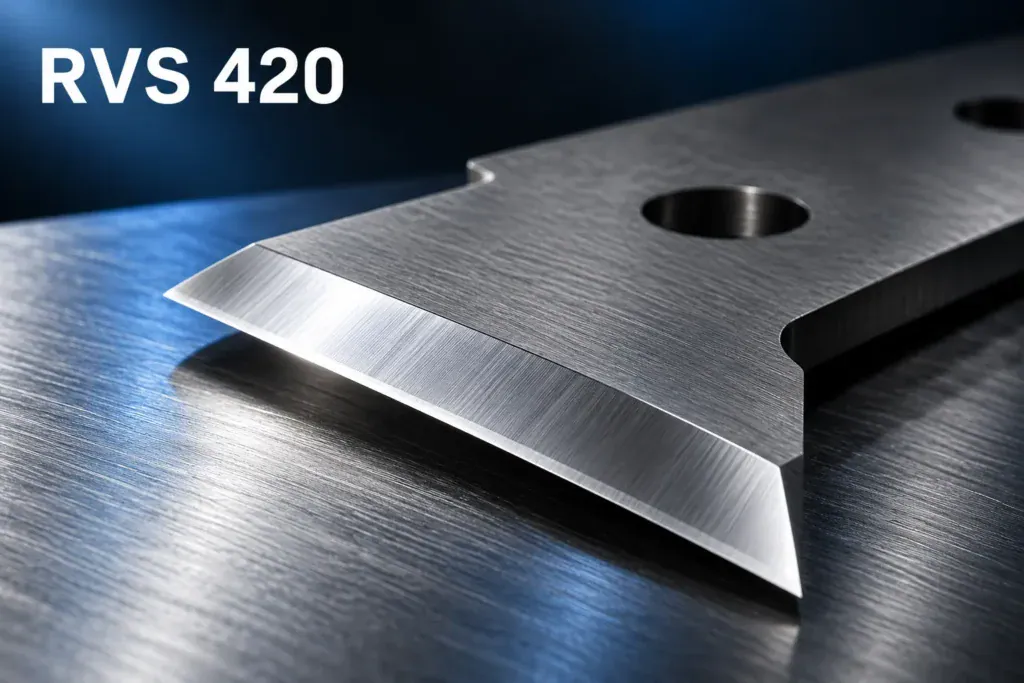
1.4021 (X20Cr13, AISI 420) is martensitisch roestvast staal met 12 tot 14 procent chroom en 0,16 tot 0,25 procent koolstof. Dat koolstofgehalte is ruim het dubbele van RVS 410 en maakt het verschil: na harden en laag ontlaten komt 1.4021 op circa 48 tot 52 HRC, hard genoeg om een snijkant te houden. Het is magnetisch, goed te polijsten en roestvast in zoet water, stoom en een droge of licht vochtige omgeving, maar niet in chloride of zuren. Lassen en zetten gaan slecht. 1.4021 wordt gebruikt voor industriële messen, pompassen, klepzittingen, spindels en slijtdelen die ook niet mogen roesten. Van Hengstum Metaal snijdt en bewerkt RVS 420 in-house in Soest.
Eigenschappen van RVS 1.4021 (AISI 420)
RVS 420 is wat de naam X20Cr13 al zegt: circa 0,20 procent koolstof en 13 procent chroom, en verder vrijwel niets. Geen nikkel en geen molybdeen. Dat maakt het een heel ander materiaal dan het RVS 304 of 316 dat de meeste mensen kennen. Waar die austenitische soorten zacht, taai en niet hardbaar zijn, is 1.4021 net als gereedschapsstaal te harden.
Martensitisch: hard door afschrikken
Bij circa 1.000 graden lost de koolstof op in het staal. Schrikt u het daarna snel af in olie of lucht, dan klapt de structuur om naar martensiet, een harde maar brosse structuur. Door daarna te ontlaten stelt u de balans tussen hardheid en taaiheid in. Laag ontlaten, rond 200 tot 300 graden, geeft de maximale hardheid van circa 48 tot 52 HRC. Hoger ontlaten geeft de veredelde leverstanden +QT650 en +QT800, met een treksterkte van 650 tot 950 MPa en meer taaiheid.
X20Cr13, AISI 420 en 1.2082
De Europese naam X20Cr13 is de enige echt eenduidige aanduiding. AISI 420 is in de Amerikaanse norm een bandbreedte die zowel 1.4021 als het koolstofrijkere 1.4028 (X30Cr13) omvat. Bestelt u op “420”, vraag dan altijd het werkstofnummer na. In de gereedschapswereld heet hetzelfde staal 1.2082 of X21Cr13, met iets strakkere grenzen voor zuiverheid, voor kunststofmatrijzen die gepolijst moeten worden.
Corrosieweerstand: afhankelijk van de toestand
1.4021 is met 13 procent chroom net roestvast, en hoeveel hangt af van wat er met de koolstof gebeurt. In geharde en gepolijste toestand is de corrosieweerstand het best, omdat het chroom dan opgelost in de matrix zit. In zachtgegloeide toestand en na verkeerd ontlaten zit een deel van het chroom vast in carbiden en roest het sneller. In zoet water, stoom, voedingsmiddelen zonder zout en droge lucht houdt het goed stand. In zout water, chloride en zuren niet.
Fysische eigenschappen
De dichtheid is 7,7 gram per kubieke centimeter, lager dan de 7,9 van austenitisch RVS. De elasticiteitsmodulus ligt rond 215 GPa en de warmtegeleiding rond 30 W/mK, twee keer zo hoog als bij 304. 1.4021 is in elke toestand magnetisch.
1.4021 / RVS 420 / X20Cr13 op maat laten bewerken?
Stuur uw tekening of vraag en u ontvangt snel een scherpe offerte, inclusief onze gratis maakbaarheidscontrole.
- Snijwerk binnen 72 uur
- 99% op tijd
- Alles in-house in Soest
RVS 420 harden: welke hardheid haalt u?
Kort antwoord: circa 48 tot 52 HRC na harden vanaf 950 tot 1.050 graden en ontlaten op 200 tot 300 graden. Dat is genoeg voor een snijmes in voedings- en verpakkingsmachines, een afstrijker of een slijtstrip, maar minder dan een echt messenstaal.
| Toestand | Hardheid | Treksterkte | Wanneer |
|---|---|---|---|
| +A, zachtgegloeid | max. circa 225 HB | max. circa 760 MPa | voor snijden, zetten en verspanen, daarna harden |
| +QT650 | circa 190 tot 250 HB | 650 tot 850 MPa | assen en spindels, taai en roestvast |
| +QT800 | circa 240 tot 290 HB | 800 tot 950 MPa | zwaarder belaste machinedelen |
| gehard, laag ontlaten | circa 48 tot 52 HRC | n.v.t. | messen, snijkanten, slijtdelen |
Let op de maatvoering. Harden geeft vervorming en een kleine maatverandering, en de harde huid moet daarna geslepen worden waar het op maat aankomt. Een bewerkingstoeslag van enkele tienden op functievlakken is daarom gebruikelijk.
420 of 410: hardheid of taaiheid
1.4006 (RVS 410) heeft met 0,08 tot 0,15 procent koolstof ruim de helft minder, haalt daardoor maximaal circa 45 HRC, maar blijft taaier en is met de juiste procedure nog te lassen. Moet de hardheid boven 45 HRC of moet het onderdeel een snijkant houden, dan is 1.4021 de keuze. Op de 410-pagina staat de volledige vergelijking met 430F.
420 of een echt messenstaal
Wie harder wil, gaat in de familie verder omhoog in koolstof. 1.4028 (X30Cr13) haalt circa 50 tot 54 HRC, 1.4034 (X46Cr13) circa 52 tot 56 HRC en is het klassieke keukenmessenstaal, en AISI 440C (1.4125) komt met circa 1 procent koolstof en 17 procent chroom tot boven de 58 HRC. Elke stap omhoog maakt het staal harder en slijtvaster, maar ook brosser en minder corrosievast. Voor industriële messen die ook af en toe een stoot krijgen is 1.4021 vaak juist de betere keuze.
Waar u op moet letten bij ontlaten
Ontlaat niet in het gebied van circa 450 tot 550 graden. Daar scheiden chroomcarbiden uit, waardoor zowel de taaiheid als de corrosieweerstand een dip maken. Kies onder of boven dat gebied, afhankelijk van of u hardheid of taaiheid zoekt.
& advies
In-house glasparelen, poedercoaten en stralen.
Alle metaalsoorten beschikbaar
RVS 1.4021 bewerken
Lasersnijden
Wij lasersnijden RVS 420 bij voorkeur in zachtgegloeide toestand. Martensitisch RVS hardt aan de snijkant op: de warmte van de laser en de snelle afkoeling geven een smalle, harde en brosse zone. Bij een onderdeel dat daarna toch gehard wordt maakt dat niets uit. Bij een onderdeel dat in zachte toestand blijft en waarin nog getapt of geboord moet worden wel. Geef dus door of het onderdeel na het snijden nog gehard wordt.
Zetten
In zachtgegloeide toestand is 1.4021 beperkt te zetten, met een ruime binnenradius en dwars op de walsrichting. In geharde of veredelde toestand is zetten van RVS 420 niet verstandig: de rek is te laag en het materiaal scheurt eerder dan dat het buigt.
Lassen
Met 0,16 tot 0,25 procent koolstof is 1.4021 slecht lasbaar. Naast de las ontstaat harde, brosse martensiet die bij afkoelen kan scheuren. Als lassen echt nodig is, gaat dat met voorwarmen tot circa 200 tot 300 graden, een austenitisch toevoegmateriaal en direct nagloeien. Voor dragende verbindingen raden wij lassen in 420 af; een geschroefde verbinding of een andere materiaalkeuze is dan beter.
Verspanen en slijpen
Zachtgegloeid laat 1.4021 zich redelijk verspanen, beter dan austenitisch RVS. Gehard wordt het geslepen. De gebruikelijke volgorde voor een mes of een as is daarom: snijden en voorbewerken in zachte toestand, harden en ontlaten, en daarna slijpen en polijsten op maat.
RVS 420 op maat laten maken
Typische onderdelen die wij uit 1.4021 maken zijn snijmessen en afkortmessen voor voedings- en verpakkingsmachines, afstrijkers en schraapbladen, pomp- en mengerassen, klepzittingen, spindels en slijtstrippen in natte omgevingen. Ook als enkelstuk of vervangingsdeel.
Stuur uw tekening als DXF, STEP of PDF mee met uw offerteaanvraag en vermeld de gewenste eindhardheid en de omgeving waarin het onderdeel werkt. Harden en ontlaten loopt via een vaste partner, wij stemmen de volgorde van snijden, bewerken en harden daarop af. Zie ook ons volledige materiaaloverzicht.
Veelgestelde vragen over 1.4021 / RVS 420 / X20Cr13
Wat is RVS 1.4021 (AISI 420)?
Hoe hard kun je RVS 420 harden?
Is RVS 420 magnetisch?
Roest RVS 420?
Wat is het verschil tussen RVS 420 en 440C?
Kan RVS 420 gelast worden?
Wat betekent AISI 420, en is dat altijd 1.4021?
Kun je RVS 420 lasersnijden?
Waarvoor wordt RVS 1.4021 gebruikt?
Kan ik RVS 420 op maat laten maken bij Van Hengstum Metaal?
Offerte aanvragen?
- Omschrijf uw aanvraag
- Binnen 1 werkdag antwoord
- Persoonlijk adviesgesprek