Verenstaal
Koolstofverenstaal, gelegeerd verenstaal en de roestvaste uitvoering: op maat gesneden en gezet in Soest
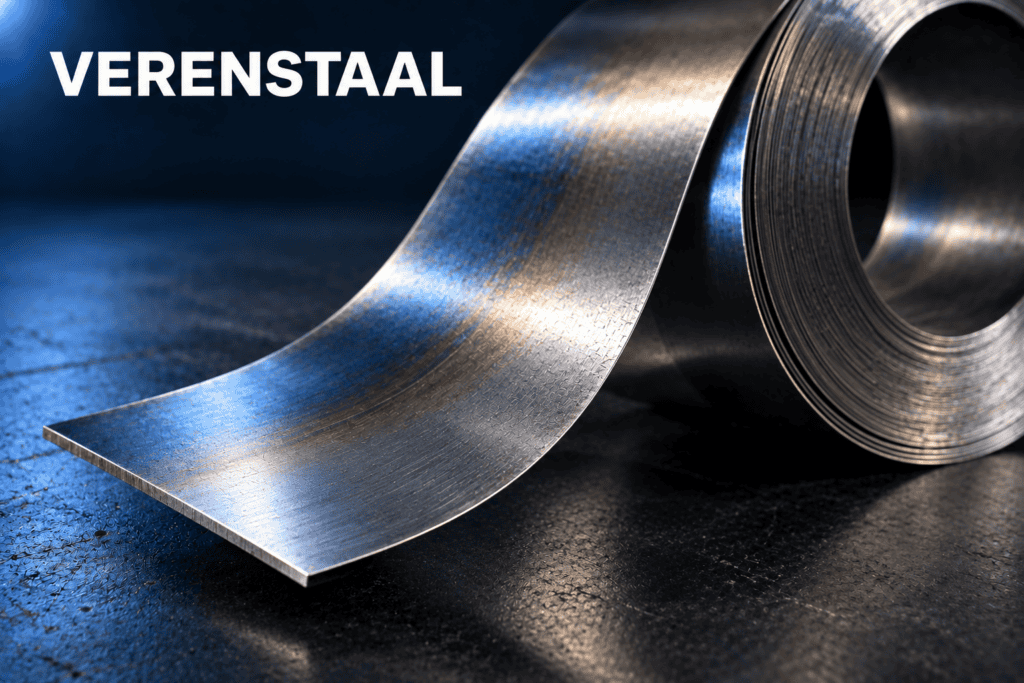
Verenstaal is geen enkele staalsoort maar een familie: staal dat na het harden en ontlaten zo veel elastisch gebied heeft dat het onder belasting buigt en daarna weer volledig terugveert. Aan de koolstofkant zijn dat soorten als C60S, C67S, C75S en C100S, met daarnaast het gelegeerde 51CrV4 voor zwaardere veren. Aan de roestvaste kant is 1.4310 (RVS 301) de bekendste. Wat al die soorten gemeen hebben is dat de leveringstoestand belangrijker is dan de soort zelf: zachtgegloeid materiaal bewerkt u vrijwel als gewoon staal, veredeld materiaal is hard, veerkrachtig en onvergevingsgezind. Van Hengstum Metaal snijdt en zet verenstaal in-house in Soest en denkt vooraf mee over welke toestand bij uw onderdeel past.
Welke soorten verenstaal zijn er?
Verenstaal is een verzamelnaam, geen staalsoort. Wat de soorten bindt is niet hun samenstelling maar hun gedrag: na harden en ontlaten hebben ze een zo hoog elastisch gebied dat ze onder belasting flink kunnen doorbuigen en daarna volledig terugveren, zonder blijvende vervorming. Alle andere eigenschappen volgen daaruit, en ook alle bewerkingsproblemen.
Koolstofverenstaal: C60S tot C100S
De meest gebruikte groep. Koudgewalst bandstaal volgens EN 10132-4, met een koolstofgehalte dat oploopt van circa 0,60 procent bij C60S tot circa 1,00 procent bij C100S. In Nederland is C75S met 0,70 tot 0,80 procent koolstof de soort die u het vaakst tegenkomt en die in de handel gewoon “C75” heet. Hoe meer koolstof, hoe hoger de bereikbare hardheid en veerkracht, maar ook hoe brosser het materiaal en hoe kritischer het harden wordt.
Deze groep is goedkoop en goed verkrijgbaar, maar roest gewoon. Zonder coating of vetlaag zit er binnen een week roestaanslag op een blank gesneden onderdeel.
Gelegeerd verenstaal: 51CrV4
Voor zwaarder werk, warm vervormd of in grotere diktes, komt 51CrV4 (1.8159) in beeld, chroom-vanadium verenstaal volgens EN 10089. Het chroom verbetert de doorhardbaarheid, zodat ook dikkere doorsneden tot in de kern de juiste eigenschappen krijgen, en het vanadium houdt de korrel fijn. Dit is de soort achter bladveren, torsiestaven en zware machineveren. Voor dun plaatwerk is het doorgaans overkill.
Roestvast verenstaal
Moet het onderdeel ook roestvast zijn, dan komt u bij de austenitische veersoorten uit. De bekendste is 1.4310 (RVS 301), dat zijn veerkracht niet uit harden haalt maar uit koud walsen. Daarnaast bestaat 1.4568 (17-7 PH), dat wel uithardbaar is en hogere temperaturen aankan. De volledige uitleg over 1.4310, inclusief de koudvervormingsklassen, staat op die materiaalpagina.
Welke soort kiest u?
Drie vragen beantwoorden het meestal. Komt het onderdeel in aanraking met vocht of etenswaren? Dan roestvast, anders koolstof. Hoe dik is het? Onder een paar millimeter is koudgewalst bandstaal de logische route, daarboven wordt 51CrV4 interessant. Moet het na het snijden nog vervormd worden? Dan is de leveringstoestand belangrijker dan de soort, en daar gaat het volgende blok over.
Verenstaal op maat laten bewerken?
Stuur uw tekening of vraag en u ontvangt snel een scherpe offerte, inclusief onze gratis maakbaarheidscontrole.
- Snijwerk binnen 72 uur
- 99% op tijd
- Alles in-house in Soest
Zachtgegloeid of veredeld: de vraag die alles bepaalt
Dit is het punt waarop de meeste aanvragen voor verenstaal vastlopen, en het is geen detail maar de kern. Dezelfde staalsoort gedraagt zich in twee leveringstoestanden volstrekt verschillend.
Zachtgegloeid is verenstaal in ruste. Het is nog niet gehard, de hardheid ligt rond 200 tot 250 HB en het laat zich snijden, boren en zetten als gewoon koolstofstaal. De veerwerking zit er nog niet in; die ontstaat pas bij het harden en ontlaten, en dat gebeurt dus na de vormgeving.
Veredeld is verenstaal in bedrijfstoestand: gehard en ontlaten naar circa 45 tot 52 HRC, met een treksterkte die richting 1.500 tot 1.900 MPa gaat. Dit veert, en precies daarom is het lastig te bewerken. Het buigt terug, het boort niet, en warmte-inbreng verpest lokaal wat u juist nodig heeft.
De praktische regel: is er nog vorm nodig in het onderdeel, bestel dan zachtgegloeid en laat het daarna harden. Blijft het onderdeel vlak of zijn de bochten heel flauw, dan kan het veredeld. Twijfelt u, geef dan bij uw aanvraag door hoe het onderdeel moet werken, dan denken wij mee.
Snijden van verenstaal
Wij lasersnijden verenstaal net als ander staal, maar er is een aandachtspunt dat bij geen enkel ander materiaal zo zwaar weegt. Bij veredeld materiaal ontstaat langs de snede een smalle zone die de warmte van de laser heeft gevoeld, en die zone is lokaal ontlaten, dus zachter. Bij een constructiedeel maakt dat niets uit. Bij een veer wel, want daar zit de spanning juist aan de rand.
Wat dat betekent voor uw tekening: leg de zwaarst belaste rand niet op een snijkant als dat te vermijden is, of reken op een nabewerking van die rand. Bij dunne strippen is de zone klein, bij dikker materiaal groter. Geef door of het onderdeel moet veren en waar de spanning zit, dan kunnen wij de snijvolgorde en de aanzetpunten daarop afstemmen.
Buigen en terugvering
Verenstaal doet bij het zetten precies waar het voor gemaakt is: terugveren. Bij zachtgegloeid materiaal is dat te overzien en overbuigt u een paar graden. Bij veredeld materiaal is de terugvering zo groot dat de hoek die u perst en de hoek die u overhoudt ver uit elkaar liggen, en dat het materiaal eerder scheurt dan blijvend vervormt.
Drie dingen helpen. Houd een ruime binnenradius aan, meer dan bij constructiestaal van dezelfde dikte. Zet dwars op de walsrichting, want bandstaal heeft een duidelijke walsrichting en meebuigen geeft scheuren aan de buitenbocht. En zorg voor een braamvrije buitenbocht, want elke braam of kerf is een startpunt voor een scheur. Bij een serie zetten wij liever eerst een proefstuk dan dat u voor verrassingen komt te staan.
Boren in verenstaal
In zachtgegloeid verenstaal boort u gewoon met HSS. In veredeld verenstaal van 45 HRC of hoger komt u met HSS niet door: de boor gaat glijden in plaats van snijden, en dan hardt het oppervlak alleen maar verder na. Daar heeft u hardmetaal voor nodig, een lage snijsnelheid en een stevige voeding, of u laat de gaten er met de laser in snijden voordat het materiaal gehard wordt. Dat laatste is bijna altijd goedkoper. Voor frezen en draaien geldt hetzelfde.
& advies
In-house glasparelen, poedercoaten en stralen.
Alle metaalsoorten beschikbaar
Verenstaal op maat laten snijden en zetten
Wij zijn een metaalbewerkingsbedrijf, geen verenfabriek, en dat onderscheid bepaalt wat u van ons kunt vragen.
Wat wij wel en niet doen
Wel: onderdelen uit band en plaat snijden, zetten, boren en nabewerken. Klemmen, beugels, veerplaten, bladveerachtige stroken, contactveren, afstrijkers en alles wat uit vlak materiaal begint. Ook in kleine aantallen en bij enkelstuks.
Niet: verenstaaldraad en draadveren, dus geen drukveren, trekveren of torsieveren. Dat is wikkelwerk en een heel andere industrie. Zoekt u die, dan bent u bij een verenfabrikant beter af. Ook het harden en ontlaten zelf doen wij niet in eigen huis; dat loopt via een partner.
Waar verenstaal bij ons voor gebruikt wordt
- Klem- en borgveren in machines en apparaten
- Veerplaten en veerstroken in transport- en verpakkingslijnen
- Afstrijkers, strijklijsten en veerkrachtige geleiders
- Contactveren en aardingsstrippen in schakelkasten
- Vergrendelingen, klepjes en scharnierende plaatdelen
- Slijtstroken die ook moeten kunnen meegeven
Uw onderdeel in verenstaal aanvragen
Stuur uw tekening als DXF, STEP of PDF mee met uw offerteaanvraag en geef er drie dingen bij: welke soort of, als u dat niet weet, of het roestvast moet zijn; in welke toestand het materiaal komt of moet worden geleverd, zachtgegloeid of veredeld; en waar het onderdeel moet veren en hoeveel. Met die drie gegevens kunnen wij beoordelen of de vorm maakbaar is, of de volgorde van snijden, zetten en harden klopt, en of er een soort is die u goedkoper uit laat komen.
Weet u de soort niet en heeft u alleen een versleten onderdeel, stuur dan een foto met de maten en de dikte. Dat werkt in de praktijk vaak sneller dan een specificatie die uit een oude tekening komt. Zie ook ons volledige materiaaloverzicht.
Veelgestelde vragen over Verenstaal
Welke soorten verenstaal zijn er?
Wat is het verschil tussen zachtgegloeid en veredeld verenstaal?
Kan verenstaal gelasersneden worden?
Hoe buig ik verenstaal zonder dat het scheurt?
Kun je in verenstaal boren?
Kan ik met een magneet zien welk verenstaal ik heb?
Wat is de elasticiteitsmodulus van verenstaal?
Kan verenstaal gelast worden?
Tot welke temperatuur kan verenstaal gebruikt worden?
Maken jullie ook veren, of alleen plaatdelen in verenstaal?
Offerte aanvragen?
- Omschrijf uw aanvraag
- Binnen 1 werkdag antwoord
- Persoonlijk adviesgesprek