1.4845 / RVS 310S / X8CrNi25-21
De laagkoolstofvariant van hittebestendig 25/20 roestvast staal, de keuze zodra er veel gelast wordt: op maat gesneden, gezet en gelast in Soest
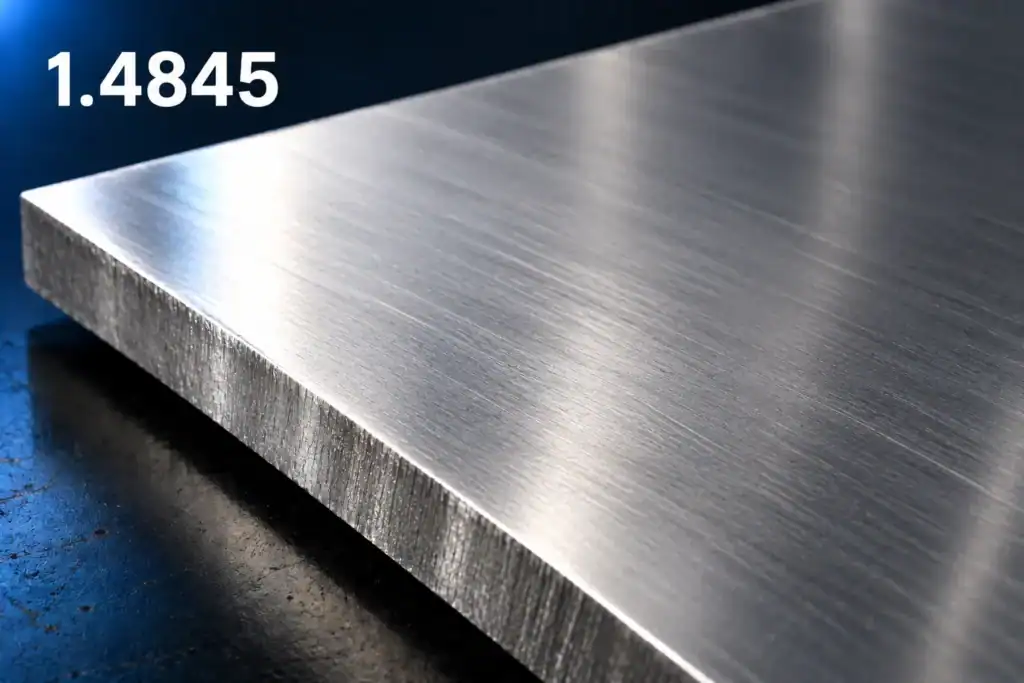
1.4845 (X8CrNi25-21, AISI 310S) is hittebestendig austenitisch roestvast staal met 24 tot 26 procent chroom en 19 tot 22 procent nikkel, net als 1.4841. Het verschil zit in twee getallen die u makkelijk over het hoofd ziet: maximaal 0,10 procent koolstof in plaats van 0,20, en maximaal 1,5 procent silicium in plaats van 1,5 tot 2,5. Dat kost u ongeveer honderd graden aan de bovenkant, de verschilfingstemperatuur ligt rond 1.050 in plaats van 1.150 graden, maar het levert een soort op die zich veel beter laat lassen en die na jaren op temperatuur taaier blijft. Zit er veel lasnaad in uw onderdeel of gaat het constant op en neer in temperatuur, dan is dit de betere van de twee. Van Hengstum Metaal bewerkt 1.4845 volledig in-house in Soest.
310 of 310S: wat de S precies betekent
De S in 310S staat voor het lagere koolstofgehalte. Dat klinkt als een detail en het is het belangrijkste dat u over deze soort moet weten, want bijna alles wat 1.4845 anders maakt dan 1.4841 volgt eruit.
Beide soorten hebben dezelfde basis: 24 tot 26 procent chroom en 19 tot 22 procent nikkel. Het verschil zit in twee grenzen. 1.4845 heeft maximaal 0,10 procent koolstof waar 1.4841 tot 0,20 mag gaan, en maximaal 1,5 procent silicium waar 1.4841 tussen 1,5 en 2,5 zit.
Wat het lagere koolstofgehalte oplevert
Koolstof bindt zich bij verhitting aan chroom en vormt chroomcarbiden op de korrelgrenzen. Dat gebeurt in het gebied van ruwweg 425 tot 850 graden, dus precies in de zone die een lasnaad bij het afkoelen doorloopt. Op de plek waar die carbiden ontstaan, wordt het staal lokaal chroomarm, en daar verliest het zijn bescherming. Met maximaal 0,10 procent koolstof is er domweg minder koolstof beschikbaar om die carbiden te vormen. Een gelast onderdeel in 1.4845 houdt daardoor over de hele naad zijn eigenschappen beter vast dan hetzelfde onderdeel in 1.4841.
Dat is de reden dat 1.4845 de standaard is in ovenconstructies met veel lasnaden: moffels, retorten, korven, hordes en gelaste kanalen. Hoe meer meters las er in een onderdeel zitten, hoe zwaarder dit argument weegt.
Wat het lagere siliciumgehalte kost en oplevert
Silicium maakt de oxidehuid hechter en dat is waarom 1.4841 hoger komt. Met maximaal 1,5 procent haalt 1.4845 circa 1.050 graden in lucht, ruwweg honderd graden minder. Daar staat iets tegenover: silicium versnelt ook de vorming van sigmafase, de harde en brosse ijzer-chroomverbinding die bij langdurig verblijf tussen 600 en 900 graden ontstaat en die het onderdeel koud bros maakt. Minder silicium betekent dus dat 1.4845 zo’n lange verblijfstijd in dat gebied beter doorstaat en na revisie of demontage minder snel scheurt.
De keuze in een zin
Wilt u de hoogst mogelijke temperatuur en zit er weinig lasnaad in het onderdeel, neem 1.4841. Wordt er veel gelast, blijft het onderdeel lang hangen tussen 600 en 900 graden, of gaat het voortdurend op en neer in temperatuur, neem 1.4845. Blijft u onder de duizend graden, kijk dan eerst naar 1.4828, want dat scheelt fors in nikkel en dus in prijs.
1.4845 / RVS 310S / X8CrNi25-21 op maat laten bewerken?
Stuur uw tekening of vraag en u ontvangt snel een scherpe offerte, inclusief onze gratis maakbaarheidscontrole.
- Snijwerk binnen 72 uur
- 99% op tijd
- Alles in-house in Soest
1.4845 lassen zonder de naad te verzwakken
1.4845 is van dit trio de soort die zich het best laat lassen, maar dat betekent niet dat het vanzelf goed gaat. Er zijn drie regels die het verschil maken tussen een naad die het jaren volhoudt en een naad die het eerste jaar scheurt.
Niet voorverwarmen. Dit is de reflex die uit de constructiestaalpraktijk komt en die hier averechts werkt. Austenitisch roestvast staal heeft geen voorverwarming nodig en heeft er baat bij dat de warmte er snel weer uit gaat. Wie voorverwarmt, houdt het materiaal juist langer in het carbide- en sigmagebied.
Tussenlaagtemperatuur laag houden. Bij voorkeur onder 150 graden. Bij meerlaagse naden is dat een kwestie van geduld: laat de vorige laag terugkoelen voordat u de volgende legt. Al ons laswerk in roestvast staal gebeurt in-house, en voor onderdelen waarbij de lasmethode aantoonbaar moet zijn, werken wij gecertificeerd volgens ISO 3834.
De wortel beschermen. Zonder formeergas oxideert de achterkant van de naad en verliest u juist daar de hittevastheid die u betaald heeft. Bij TIG-lassen van dunnere onderdelen is dat standaard bij ons, en bij gesloten constructies spoelen we de binnenkant vooraf.
Toevoegmateriaal
Voor 1.4845 gebruikt u een 25 20 toevoegmateriaal, bijvoorbeeld van het type 1.4842 of een ER310-draad. Gebruik geen standaard 308- of 316-draad: die is te laag gelegeerd en de naad wordt dan het zwakste punt van het hele onderdeel zodra het op temperatuur komt. Moet u 1.4845 aan gewoon constructiestaal verbinden, dan is dat een ander verhaal en komt er een overgelegeerd 309-type aan te pas; dat staat uitgelegd op de pagina over 1.4828.
Wat als het onderdeel jaren op temperatuur heeft gestaan?
Dan is repareren riskanter dan nieuw maken. Na langdurig verblijf tussen 600 en 900 graden zit er sigmafase in het materiaal en is het koud aanzienlijk brosser dan bij levering. Lassen op zulk materiaal geeft makkelijk scheuren in de warmte-beinvloede zone. Oplosgloeien rond 1.050 tot 1.100 graden met snelle afkoeling kan de sigmafase weer oplossen, maar dat is voor de meeste onderdelen praktisch onhaalbaar. Weet u dat een onderdeel uit bedrijf komt, meld dat dan bij uw aanvraag, dan kijken we of vervangen niet goedkoper is dan herstellen.
& advies
In-house glasparelen, poedercoaten en stralen.
Alle metaalsoorten beschikbaar
1.4845 snijden en zetten
Wij lasersnijden roestvast staal tot en met 30 millimeter met stikstof als snijgas, zodat de snede blank blijft en er geen oxidelaag overheen komt die u er later af moet halen. Voor hittebestendig materiaal is dat meer dan cosmetisch: een oxidevrije rand start met een schone oxidehuid zodra het onderdeel in bedrijf komt.
Bij het zetten geldt dat 1.4845 net als elke austeniet sterk versteviging vertoont: meer perskracht dan bij constructiestaal, meer terugvering, en een minimale binnenradius van ongeveer anderhalf maal de plaatdikte. Doordat het siliciumgehalte lager ligt dan bij 1.4841 is 1.4845 in de praktijk iets soepeler te vervormen. Zet bij voorkeur haaks op de walsrichting.
Waar 1.4845 typisch voor gebruikt wordt
- Gelaste ovenmoffels, retorten en gloeikorven
- Stralingsbuizen en brandermonden
- Hordes, roosters en transportmatten voor doorloopovens
- Ovenwagens en gereedschap voor warmtebehandeling dat continu cyclet
- Onderdelen voor cement-, kalk- en keramiekovens
- Rookgaskanalen en cyclonen met veel naden
Hoe 1.4845 zich verhoudt tot 316 en 321
Dit zijn de twee soorten waarmee 1.4845 in aanvragen het vaakst verward wordt. 1.4401 (RVS 316) is gemaakt voor natte corrosie en chloride en houdt het in continu bedrijf maar tot circa 550 graden vol; boven die grens is het simpelweg het verkeerde materiaal. 1.4541 (RVS 321) is met titaan gestabiliseerd en is de logische keuze in het middengebied tot circa 800 graden, waar zowel warmte als corrosie meespelen. Pas daarboven komt u bij 1.4845 en 1.4841 uit. Kiest u te vroeg voor hittevast RVS, dan betaalt u voor nikkel dat u niet gebruikt.
Uw onderdeel in 1.4845 laten maken
Stuur uw tekening als DXF, STEP of PDF mee met uw offerteaanvraag. Geef er de bedrijfstemperatuur bij, hoeveel meter lasnaad er in het onderdeel zit en hoe vaak het per jaar opwarmt en afkoelt. Juist die laatste twee bepalen of 1.4845 de betere keuze is dan 1.4841. Wij lopen dat na in de RVS-maatwerktrajecten voordat er materiaal wordt besteld.
Veelgestelde vragen over 1.4845 / RVS 310S / X8CrNi25-21
Wat is het verschil tussen 1.4841 en 1.4845?
Waarom is 310S beter lasbaar dan 310?
Waarom komt 1.4845 minder hoog in temperatuur dan 1.4841?
Welk toevoegmateriaal hoort bij 1.4845?
Kan ik een onderdeel in 1.4845 repareren nadat het jaren in een oven heeft gezeten?
Is 1.4845 geschikt voor onderdelen die steeds opwarmen en afkoelen?
Wanneer kies ik 321 en wanneer 310S?
Is 1.4845 bestand tegen chloride of zeewater?
Wat is de maximale plaatdikte die jullie in 1.4845 kunnen snijden?
Is 1.4845 hetzelfde als UNS S31008?
Offerte aanvragen?
- Omschrijf uw aanvraag
- Binnen 1 werkdag antwoord
- Persoonlijk adviesgesprek