
Buigen van metaal
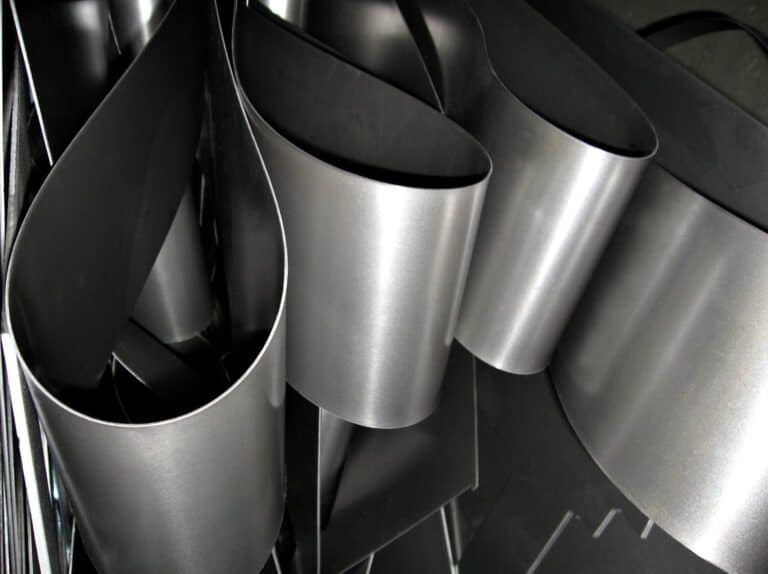
Buigen is het blijvend vervormen van metaal zonder materiaal weg te nemen. Het is een verzamelbegrip: een scherpe knik in een plaat, een ronde bocht in een buis en een gekromd profiel vallen er allemaal onder, terwijl het om verschillende machines en technieken gaat. Deze pagina behandelt het overkoepelende beeld en gaat daarna in op buis en profiel. Zoekt u het buigen van plaat op de kantbank, dan staat dat bij kanten en zetten.
Buigen, kanten en walsen uit elkaar gehaald
Deze drie woorden worden vaak door elkaar gebruikt terwijl ze verschillende processen aanduiden. Het onderscheid is nuttig zodra u een tekening of een offerte moet lezen.
Kanten en zetten
Kanten en zetten slaan op het buigen van plaat langs een rechte lijn, waarbij een scherpe knik ontstaat. Dat gebeurt op een kantbank of een zwenkbuigmachine, en het is de meest voorkomende vorm van buigen in de plaatbewerking. Gereedschap, terugvering en de berekening van de uitslag werken daar heel anders dan bij buis. Het volledige verhaal staat op kanten en zetten.
Buigen van buis en profiel
Bij buis, koker en profiel gaat het niet om een knik maar om een ronde bocht met een bepaalde radius. De uitdaging is hier volledig anders: de doorsnede moet zijn vorm behouden terwijl het materiaal aan de buitenbocht wordt uitgerekt en aan de binnenbocht wordt samengedrukt. Zonder maatregelen wordt de buis ovaal en ontstaan er plooien. Dat is het onderwerp van de rest van deze pagina.
Walsen
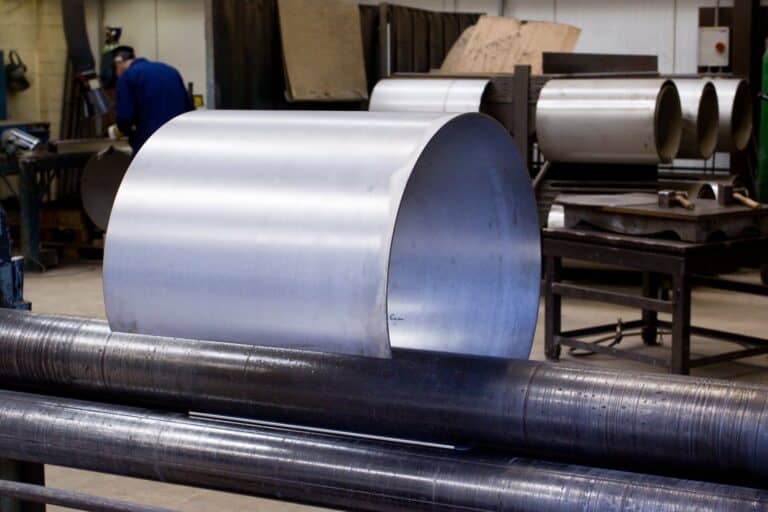
Walsen is geen buigen maar een doorlopend proces. Het materiaal loopt tussen rollen door en krijgt daarbij een gelijkmatige kromming over de volledige lengte, bijvoorbeeld voor een cilinder of een conus. Buigen maakt een bocht op een bepaalde plaats, walsen maakt een kromming over het geheel. Meer daarover staat bij walsen.
Wat er in het materiaal gebeurt
Bij elke vorm van buigen wordt de buitenzijde van de bocht uitgerekt en de binnenzijde samengedrukt. Daartussen ligt de neutrale lijn, de laag die zijn oorspronkelijke lengte behoudt.
Twee gevolgen daarvan gelden voor plaat én buis. Ten eerste veert het materiaal na het buigen altijd een stukje terug, omdat een deel van de vervorming elastisch is; hoe sterker het materiaal, hoe meer terugvering. Ten tweede is er per materiaal en dikte een grens aan hoe krap de bocht mag zijn voordat de rek aan de buitenzijde de breukrek overschrijdt en er scheuren ontstaan. Die minimale radius per materiaal staat uitgewerkt bij buigradius.
Bij buis en profiel komt daar een derde gevolg bij dat bij plaat niet speelt: de doorsnede zelf wil vervormen. Dat is precies het probleem dat het gereedschap voor buisbuigen moet oplossen.
Gratis controle
& advies
& advies
99% zekerheid voor tijdige leveringen
Snijwerk binnen 72 uur geleverd.
In-house glasparelen, poedercoaten en stralen.
Alle metaalsoorten beschikbaar
Technieken voor buis en profiel
Doornbuigen
Bij doornbuigen wordt een doorn in de buis geschoven die de wand van binnenuit ondersteunt, precies op de plek waar gebogen wordt. Daardoor behoudt de buis zijn ronde doorsnede en blijft de wanddikte gelijkmatiger verdeeld.
Het is de aangewezen methode bij dunwandige buis en bij krappe radii, en de enige manier om een echt strakke bocht te maken in buis die later een leiding, een handrail of een zichtdeel wordt. Zonder doorn moet u uitwijken naar een ruimere radius of naar een dikkere wand, omdat de buis anders ovaal wordt en aan de binnenzijde gaat plooien.
De doorn zelf bestaat in verschillende uitvoeringen. Een vaste doorn volstaat bij ruime radii; bij krappe bochten en dunne wanden wordt een doorn met scharnierende schakels gebruikt, die de bocht in mee kan buigen en de wand ook voorbij het raakpunt blijft ondersteunen.
Rolbuigen
Voor grote radii en voor profielen wordt gerold in plaats van gebogen. Het materiaal loopt tussen drie rollen door die stapsgewijs dichter op elkaar worden gezet, waardoor de kromming geleidelijk over meerdere doorgangen ontstaat.
Dat geeft een vloeiende bocht over een lange lengte in plaats van een bocht op één plaats. Rolbuigen is daarmee de methode voor ronde frames, gebogen leuningen, spiralen en grote segmenten. Omdat de vervorming geleidelijk wordt opgebouwd, is de belasting op het materiaal lager dan bij het in één keer trekken van een krappe bocht.
Profielbuigen
Profielen gedragen zich lastiger dan buis, omdat de doorsnede niet rondom symmetrisch is. Een U-profiel dat op zijn zwakke as wordt gebogen wil torderen, en de flenzen willen naar binnen klappen. Een hoeklijn wil om zijn eigen as draaien zodra de kracht niet precies door het zwaartepunt gaat.
Speciaal gereedschap per profielvorm is daarom eerder regel dan uitzondering. De rollen krijgen een profiel dat exact op de doorsnede aansluit, zodat het materiaal aan alle zijden wordt ondersteund. Of een bepaald profiel in een bepaalde radius te buigen is, hangt sterk af van de verhouding tussen profielhoogte en radius.
Prefab gebogen buizen
Waar vroeger meerdere rechte stukken buis met bochtstukken aan elkaar werden gelast, wordt tegenwoordig vaker één doorlopende buis gebogen. Elke lasnaad die daarmee verdwijnt is een potentieel lekpunt minder, een controlepunt minder en een bewerking minder.
Bij leidingwerk levert dat naast tijdwinst ook een betrouwbaarder product op, zeker bij systemen die onder druk staan of die aan een keuring onderworpen zijn. Bij frames en constructies is de winst vooral esthetisch en constructief: een doorlopende buis is sterker dan een gelaste hoek en oogt strakker.
Vraag vrijblijvend een offerte aan
Heb je een metaalproject of specifieke vraag over materialen, bewerkingen of toepassingen? Wij leveren maatwerk in vrijwel alle metaalsoorten — snel, vakkundig en betrouwbaar. Onze specialisten denken graag met je mee.
Wat er misgaat bij buis en profiel
Ovaliteit
Zonder inwendige ondersteuning wordt een buis in de bocht platter: de doorsnede wordt ovaal in plaats van rond. Dat komt doordat het uitgerekte materiaal aan de buitenbocht naar binnen trekt en de wand geen tegendruk heeft.
Hoe dunner de wand ten opzichte van de diameter en hoe krapper de radius, hoe sterker dit optreedt. Voor constructiewerk is een lichte ovaliteit vaak acceptabel, maar bij leidingwerk, koppelingen en alles wat moet aansluiten op een standaardmaat is het dat niet. Doornbuigen, een ruimere radius of een dikkere wand zijn de oplossingen.
Plooien aan de binnenbocht
Het materiaal aan de binnenzijde van de bocht wordt samengedrukt en heeft geen kant op. Bij te weinig ondersteuning wijkt het uit door te golven, wat zichtbare plooien geeft. Dat is niet alleen cosmetisch: een plooi is een spanningsconcentratie en een zwakke plek in de constructie.
Scheuren aan de buitenbocht
Aan de buitenzijde gebeurt het omgekeerde: het materiaal wordt uitgerekt en de wand wordt dunner. Is de radius te krap voor de materiaalsoort, dan overschrijdt die rek de breukrek en ontstaan haarscheurtjes of een volledige scheur. Hoogsterkte en slijtvaste staalsoorten zijn hier gevoeliger voor dan zacht constructiestaal. De grenzen per materiaal staan bij buigradius.
Torderen van profielen
Bij asymmetrische profielen loopt de buigkracht zelden precies door het schuifmiddelpunt van de doorsnede. Het gevolg is dat het profiel tijdens het buigen om zijn eigen lengteas draait. Dat is met gereedschap te ondervangen, maar het vraagt wel dat er vooraf over is nagedacht.
Koud of warm buigen
Verreweg het meeste buigwerk gebeurt koud, bij omgevingstemperatuur. Dat is sneller, goedkoper en het materiaal behoudt zijn eigenschappen. De grens ligt bij zware wanddikten, grote diameters en materialen die koud te weinig rek hebben.
In die gevallen wordt warm gebogen, waarbij het materiaal plaatselijk wordt verwarmd zodat de vloeigrens daalt en de benodigde kracht sterk afneemt. Dat maakt krappere radii mogelijk in zwaar materiaal. De keerzijde is dat de warmte de structuur beïnvloedt: afhankelijk van het materiaal kan een nabehandeling nodig zijn om de oorspronkelijke eigenschappen terug te krijgen, en bij roestvast staal ontstaan aanloopkleuren die verwijderd moeten worden.
Waar de grens ligt
De haalbaarheid van een bocht wordt in de praktijk door drie verhoudingen bepaald. De verhouding tussen buigradius en diameter zegt hoe krap de bocht is; een radius van twee keer de diameter is gangbaar, krapper vraagt doornbuigen. De verhouding tussen diameter en wanddikte zegt hoe gevoelig de buis is voor ovaliteit; hoe dunner de wand, hoe meer ondersteuning nodig. En de rek van het materiaal zelf bepaalt of de buitenbocht het houdt.
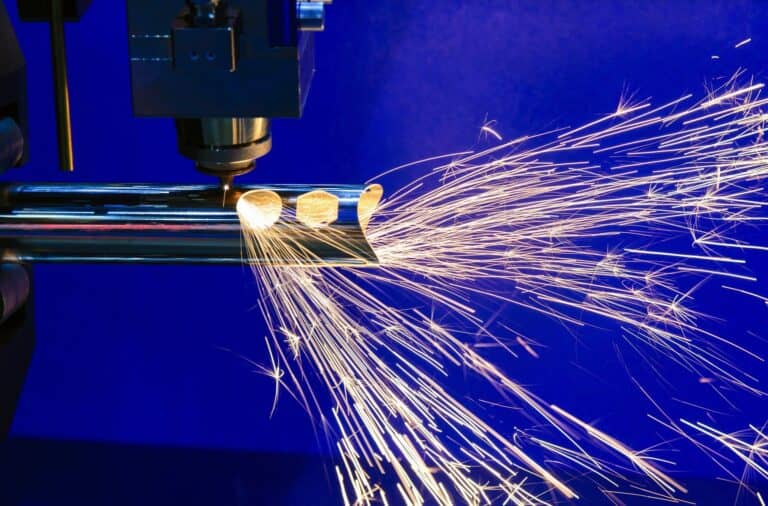
Wilt u weten of een bepaalde bocht in uw materiaal en afmeting haalbaar is, leg de tekening dan voor. Voor plaatwerk dat gezet moet worden kunt u terecht bij zetwerk, en voor uitsparingen en aansluitingen in buis bij buislasersnijden.
Onze actieve industrieën
Offerte aanvragen?
- Omschrijf uw aanvraag
- Binnen 1 werkdag een antwoord
- Persoonlijk adviesgesprek
Veel gestelde vragen over Buigen van metaal
Wat is het verschil tussen buigen, kanten en walsen?
Buigen is het overkoepelende begrip voor het blijvend vervormen van metaal zonder materiaal weg te nemen. Kanten en zetten slaan specifiek op het buigen van plaat langs een rechte lijn, waarbij een scherpe knik ontstaat op een kantbank of zwenkbuigmachine. Het buigen van buis en profiel levert juist een ronde bocht op met een bepaalde radius en vraagt heel ander gereedschap. Walsen is geen buigen maar een doorlopend proces: het materiaal loopt tussen rollen door en krijgt een gelijkmatige kromming over de volledige lengte, bijvoorbeeld voor een cilinder of conus. Kort gezegd maakt buigen een bocht op een bepaalde plaats en walsen een kromming over het geheel.
Wat is doornbuigen en wanneer heb je het nodig?
Bij doornbuigen wordt een doorn in de buis geschoven die de wand van binnenuit ondersteunt, precies op de plek waar gebogen wordt. Daardoor behoudt de buis zijn ronde doorsnede en blijft de wanddikte gelijkmatiger verdeeld. Het is de aangewezen methode bij dunwandige buis en bij krappe radii, en de enige manier om een echt strakke bocht te maken in buis die later een leiding, handrail of zichtdeel wordt. Een vaste doorn volstaat bij ruime radii; bij krappe bochten wordt een doorn met scharnierende schakels gebruikt die de bocht in mee kan buigen. Zonder doorn moet u uitwijken naar een ruimere radius of een dikkere wand.
Waarom wordt een buis ovaal tijdens het buigen?
Bij het buigen wordt het materiaal aan de buitenbocht uitgerekt en aan de binnenbocht samengedrukt. Zonder inwendige ondersteuning trekt het uitgerekte materiaal aan de buitenzijde naar binnen en heeft de wand geen tegendruk, waardoor de doorsnede platter wordt. Hoe dunner de wand ten opzichte van de diameter en hoe krapper de radius, hoe sterker dit optreedt. Voor constructiewerk is een lichte ovaliteit vaak acceptabel, maar bij leidingwerk, koppelingen en alles wat op een standaardmaat moet aansluiten is dat niet zo. Doornbuigen, een ruimere radius of een dikkere wand zijn de oplossingen.
Waarom ontstaan er plooien aan de binnenzijde van een gebogen buis?
Het materiaal aan de binnenzijde van de bocht wordt samengedrukt en moet ergens heen. Is er te weinig ondersteuning, dan wijkt het uit door te golven, en dat levert zichtbare plooien op. Dat is niet alleen een cosmetisch probleem: elke plooi is een spanningsconcentratie en daarmee een zwakke plek in de constructie. Plooivorming treedt eerder op bij dunne wanden en krappe radii. Een doorn die de wand ook voorbij het raakpunt ondersteunt, eventueel in combinatie met een gladstrijker aan de binnenzijde, voorkomt het.
Wat is rolbuigen en waarvoor gebruik je het?
Bij rolbuigen loopt het materiaal tussen drie rollen door die stapsgewijs dichter op elkaar worden gezet, waardoor de kromming geleidelijk over meerdere doorgangen ontstaat. Dat geeft een vloeiende bocht over een lange lengte in plaats van een bocht op één plaats. Het is daarmee de methode voor ronde frames, gebogen leuningen, spiralen en grote segmenten, en voor alle radii die te ruim zijn om met een buigmachine in één keer te trekken. Omdat de vervorming geleidelijk wordt opgebouwd, is de belasting op het materiaal lager dan bij het in één keer maken van een krappe bocht.
Waarom torderen profielen tijdens het buigen?
Bij een asymmetrisch profiel zoals een U-profiel of een hoeklijn loopt de buigkracht zelden precies door het schuifmiddelpunt van de doorsnede. Het gevolg is dat het profiel tijdens het buigen om zijn eigen lengteas draait. Daarbij willen de flenzen van een U-profiel bovendien naar binnen klappen zodra het op de zwakke as wordt gebogen. Dit is met gereedschap te ondervangen: de rollen krijgen een profiel dat exact op de doorsnede aansluit, zodat het materiaal aan alle zijden wordt ondersteund. Het vraagt wel dat er vooraf over is nagedacht, want per profielvorm is ander gereedschap nodig.
Wat betekent een buigradius van 2D bij buisbuigen?
Bij buisbuigen wordt de radius vaak uitgedrukt als een veelvoud van de buitendiameter. Een radius van 2D betekent dat de hartlijnradius van de bocht twee keer de buitendiameter is: bij een buis van 40 mm is dat dus 80 mm. Hoe lager dat getal, hoe krapper de bocht en hoe zwaarder de eis aan gereedschap en materiaal. Een radius van 2D of ruimer is gangbaar en vaak zonder doorn haalbaar bij voldoende wanddikte. Bij 1,5D en zeker bij 1D is doornbuigen praktisch altijd nodig, en loopt de kans op ovaliteit, plooien en wanddikteafname sterk op.
Wat is het verschil tussen koud en warm buigen?
Verreweg het meeste buigwerk gebeurt koud, bij omgevingstemperatuur. Dat is sneller en goedkoper en het materiaal behoudt zijn eigenschappen. De grens ligt bij zware wanddikten, grote diameters en materialen die koud te weinig rek hebben. In die gevallen wordt warm gebogen: het materiaal wordt plaatselijk verwarmd zodat de vloeigrens daalt en de benodigde kracht sterk afneemt, wat krappere radii mogelijk maakt in zwaar materiaal. De keerzijde is dat de warmte de structuur beïnvloedt. Afhankelijk van het materiaal kan een nabehandeling nodig zijn, en bij roestvast staal ontstaan aanloopkleuren die verwijderd moeten worden.
Wat zijn de voordelen van een gebogen buis boven gelaste bochtstukken?
Waar vroeger meerdere rechte stukken buis met bochtstukken aan elkaar werden gelast, wordt tegenwoordig vaker één doorlopende buis gebogen. Elke lasnaad die daarmee verdwijnt is een potentieel lekpunt minder, een controlepunt minder en een bewerking minder. Bij leidingwerk levert dat naast tijdwinst ook een betrouwbaarder product op, zeker bij systemen die onder druk staan of aan een keuring onderworpen zijn. Bij frames en constructies is de winst vooral constructief en esthetisch: een doorlopende buis is sterker dan een gelaste hoek en oogt strakker.
Kun je gecoate of verzinkte buis buigen?
Dat kan, maar de coating bepaalt de grens en niet het metaal. Aan de buitenbocht wordt het materiaal uitgerekt, en een laklaag of zinklaag rekt niet mee zoals staal dat doet. Bij een te krappe radius scheurt of bladdert de laag, ook als de buis zelf de bocht prima aankan. Een ruimere radius, een flexibelere coating of coaten na het buigen zijn de gangbare oplossingen. Bij thermisch verzinkte buis speelt bovendien dat de zinklaag hard en bros is; die kan bij het buigen afschilferen en laat het staal dan onbeschermd achter.