Hardox® 450 slijtvast staal
Slijtvast staal met 450 HBW: de middenweg tussen 400 en 500, op maat gesneden, gezet en gelast in Soest
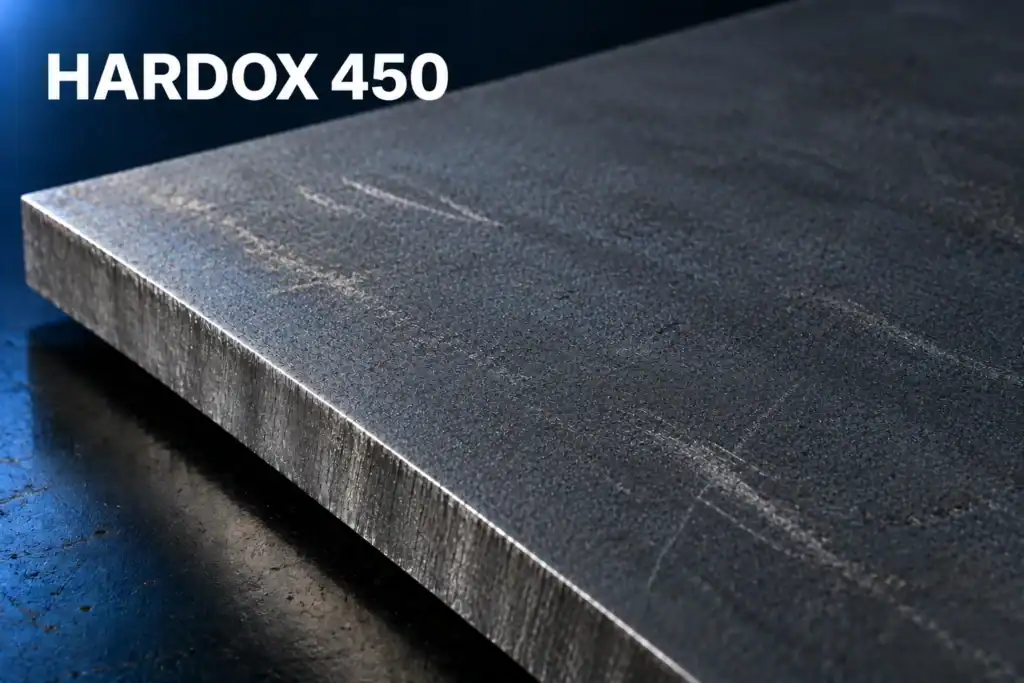
Hardox 450 is slijtvast staal met een nominale hardheid van 450 HBW, in de praktijk 425 tot 475 HBW. Het zit precies tussen de twee kwaliteiten die het meest gevraagd worden: harder dan Hardox 400, dus langer mee bij schurende belasting, maar nog net vervormbaar genoeg om te zetten, terwijl Hardox 500 daarvoor vaak te stug is. Dat maakt 450 de logische keuze zodra 400 net te snel slijt maar het onderdeel nog wel een vorm moet krijgen. De treksterkte ligt rond 1.400 MPa en de rekgrens rond 1.200 MPa, bij een dichtheid van 7,85 g/cm3. Wij snijden, zetten, boren en lassen Hardox volledig in-house in Soest.
Hardox 400 of 450: waar ligt het omslagpunt?
Dit is de vraag waar vrijwel elke aanvraag voor Hardox 450 op neerkomt, en het antwoord is geen tabel maar een afweging tussen twee dingen die tegen elkaar in werken: hoe lang het onderdeel meegaat, en hoe goed u het nog in vorm krijgt.
Hardox 400 zit op 370 tot 430 HBW en is de veiligste keuze zolang er nog gezet, geboord of veel gelast moet worden. Hardox 450 zit op 425 tot 475 HBW en gaat bij zuiver schurende slijtage merkbaar langer mee, ruwweg tien tot twintig procent, al hangt dat sterk af van het soort abrasie. Hardox 500 gaat daar nog eens overheen maar laat zich nauwelijks meer zetten.
De praktische vuistregel die wij hanteren: blijft het onderdeel vlak, neem 450 of hoger. Moet er een kant of een straal in, kijk dan eerst of 450 met uw plaatdikte nog haalbaar is en anders naar 400. Die keuze maakt u dus niet op hardheid alleen maar op de tekening.
Wat 450 HBW betekent bij het zetten
Hier zit het echte verschil met 400, en het is groter dan de twintig punten hardheid doen vermoeden. De minimale binnenradius bij Hardox 450 ligt rond 3,5 maal de plaatdikte dwars op de walsrichting, tegenover circa 3 maal bij Hardox 400. Bij een plaat van 10 millimeter praat u dus over 35 millimeter binnenradius in plaats van 30. Klinkt klein, maar op een bak met een strakke hoek is dat precies het verschil tussen maakbaar en scheuren.
Drie dingen die daarbij meespelen. De zetrichting: dwars op de walsrichting zetten is veiliger dan mee, en scheelt een halve radiusfactor. De snijkant: een snijrand met warmte-invloed of bramen is een startpunt voor een scheur, dus de buitenbocht hoort schoon en braamvrij te zijn. De matrijsopening: te smal en u forceert het materiaal, en juist bij slijtvast staal vergeeft dat niets. Bij het zetten van staal rekenen wij dit vooraf door op uw tekening.
Wanneer 450 juist niet de goede keuze is
Drie situaties. Gaat het om sterkte en niet om slijtage, bijvoorbeeld een lichte maar zwaar belaste constructie, dan zit u verkeerd bij Hardox en kijkt u naar S690QL. Gaat het om een onderdeel dat boven de 250 graden komt, dan verliest Hardox zijn hardheid door ontlating en is de slijtvastheid weg. En moet het onderdeel behalve slijtvast ook roestvast zijn, dan is Hardox niet de oplossing, want het is gewoon laaggelegeerd staal dat roest zoals S355.
Hardox® 450 slijtvast staal op maat laten bewerken?
Stuur uw tekening of vraag en u ontvangt snel een scherpe offerte, inclusief onze gratis maakbaarheidscontrole.
- Snijwerk binnen 72 uur
- 99% op tijd
- Alles in-house in Soest
Slijtplaten en slijtdelen in Hardox 450 op maat
Niet iedereen die een slijtdeel nodig heeft, zoekt op een merknaam. Veel aanvragen beginnen met “een slijtplaat voor de bak” of “een schot dat niet zo snel doorslijt”. In vrijwel al die gevallen is Hardox 450 de plaat die eruit komt, en de reden is steeds dezelfde: het is het punt waar levensduur en maakbaarheid elkaar nog niet in de weg zitten.
Typische slijtdelen die wij in 450 snijden
- Bodem- en zijplaten voor laadbakken en kieperbakken
- Slijtstroken en bekledingsplaten in trechters, silo’s en stortgoten
- Keerschotten, glijplaten en leiplaten in transportinstallaties
- Messen, snijranden en tandhouders voor grondverzet
- Zeefplaten en roosters voor puin- en grindverwerking
- Slijtdelen voor mengers, breekinstallaties en recyclinglijnen
Voor die onderdelen geldt bijna altijd dat er ook nog gaten, sparingen of een gezette rand in moeten. Dat kan bij ons in een traject: lasersnijden, zetten en lassen gebeuren in-house, dus het onderdeel hoeft niet langs drie partijen en u heeft een aanspreekpunt als de tekening ergens knelt.
Hardox 450 Tuf en 500 Tuf
Naast de gewone kwaliteiten bestaat er een Tuf-reeks, en die wordt geregeld verward met de standaardplaat. Het idee erachter is dat u de slijtvastheid van een hardere kwaliteit krijgt met de slagvastheid van een zachtere. Hardox 500 Tuf zit rond 475 tot 505 HBW met een taaiheid die dichter bij 450 ligt, en is bedoeld voor onderdelen die naast schuren ook klappen krijgen: denk aan een bak waar brokken puin in vallen.
Wanneer is dat de moeite waard? Vrijwel alleen wanneer impact het faalmechanisme is en niet schuren. Slijt uw onderdeel gelijkmatig dunner, dan heeft u er niets aan en betaalt u voor eigenschappen die u niet gebruikt. Scheurt of bezwijkt het juist bij een klap, dan is het precies wat u zoekt. Geef bij uw aanvraag door hoe het huidige onderdeel kapotgaat, dan is die vraag in een zin beantwoord.
Equivalenten van andere fabrikanten
Hardox is de merknaam van SSAB, maar bijna elke staalproducent heeft een kwaliteit op 450 HBW. Staat er op uw tekening een andere naam, dan gaat het meestal om hetzelfde hardheidsniveau.
| Fabrikant | Aanduiding op 450 HBW |
|---|---|
| SSAB | Hardox® 450 |
| Dillinger | Dillidur 450 V |
| thyssenkrupp | XAR® 450 |
| SSAB Europe | Raex 450 |
| Industeel | Creusabro® 4800 |
| Tata Steel | Abrazo 450 |
| NLMK | Quard 450 |
Let op twee dingen. De hardheid is vergelijkbaar, maar de slagvastheid en de lasvoorschriften verschillen per fabrikant, en dat is precies waar het bij een vervanging mis kan gaan. En sommige kwaliteiten, Creusabro voorop, verharden verder tijdens gebruik, wat het bewerken anders maakt. Op het niveau van 400 HBW voeren wij ook Dillidur en XAR 400. Schrijft uw tekening een merk voor dat wij niet op voorraad hebben, geef dan door of het om de aanduiding gaat of om de eigenschap, dan kijken we wat er mag.
& advies
In-house glasparelen, poedercoaten en stralen.
Alle metaalsoorten beschikbaar
Hardox 450 laten snijden, boren en lassen
De bewerkingsregels voor Hardox staan uitgebreid op de pagina over Hardox 400. Hieronder alleen wat er bij 450 anders is dan bij 400, want dat is waar het in de praktijk misgaat.
Snijden
Wij snijden Hardox 450 tot en met 30 millimeter. De snijparameters verschillen nauwelijks van die bij 400, maar de warmte-invloedszone weegt zwaarder: hoe harder de plaat, hoe gevoeliger de snijrand voor scheurvorming als er daarna nog gezet wordt. Bij onderdelen die na het snijden een kant krijgen, houden wij daar in de snijvolgorde en de snelheid rekening mee. Zit de zetlijn dicht op een gat of een sparing, meld dat dan, want een gat in de buigzone is de klassieke oorzaak van een scheur.
Boren en verspanen
Bij 450 HBW is het verschil met gewoon staal geen gradatie meer maar een andere aanpak: hardmetaal, een lage snijsnelheid, een stevige voeding en vooral geen wrijven. Een boor die niet snijdt maar glijdt, hardt het oppervlak nog verder na en dan komt u er helemaal niet meer doorheen. Voor grotere series is verspanen bij ons goedkoper dan het op de bouwplaats proberen.
Lassen
Dezelfde contra-intuitieve regel als bij de andere Hardox-kwaliteiten: u last met een zachter, ondergelegeerd toevoegmateriaal dan het basismateriaal, niet met een gelijkwaardig sterke draad. Een hoogsterkte lasdraad geeft een brosse, scheurgevoelige las. Vanaf circa 20 millimeter plaatdikte is voorverwarmen nodig, en bij dikke combinaties eerder. Houd er verder rekening mee dat de warmte-beinvloede zone naast de las zachter wordt en dus sneller slijt; leg een lasnaad daarom niet in het vlak dat het meeste te verduren krijgt.
Uw slijtdeel in Hardox 450 laten maken
Stuur uw tekening als DXF, STEP of PDF mee met uw offerteaanvraag. Geef er bij hoe het huidige onderdeel kapotgaat, of het gezet moet worden en met welke radius, en hoe dik het nu is. Met die drie gegevens kunnen wij beoordelen of 450 de juiste kwaliteit is of dat u met 400 goedkoper en maakbaarder uit bent. Losse stuks kunnen ook: wij snijden net zo goed een enkele slijtplaat als een serie.
Veelgestelde vragen over Hardox® 450 slijtvast staal
Wanneer kies ik Hardox 450 in plaats van 400?
Wat is de minimale buigradius van Hardox 450?
Wat is Hardox 450 Tuf en wanneer heb ik dat nodig?
Welke staalsoorten zijn gelijkwaardig aan Hardox 450?
Hoeveel weegt een plaat Hardox 450?
Kan ik Hardox 450 nog zetten of moet ik naar een gelaste constructie?
Wat kost Hardox 450 ten opzichte van Hardox 400?
Hoe dik kunnen jullie Hardox 450 snijden?
Verliest Hardox 450 zijn hardheid als ik het las?
Kan ik losse slijtdelen per stuk laten maken?
Offerte aanvragen?
- Omschrijf uw aanvraag
- Binnen 1 werkdag antwoord
- Persoonlijk adviesgesprek